


ASTM A53 -Τυπική προδιαγραφή για συγκολλημένο και χωρίς συγκόλληση σωλήνα από ανθρακούχο χάλυβα που αναπτύχθηκε από την Αμερικανική Εταιρεία Δοκιμών και Υλικών (ASTM). Το πρότυπο καλύπτει μια ποικιλία μεγεθών και πάχους σωλήνων και ισχύει για συστήματα σωληνώσεων που χρησιμοποιούνται για τη μεταφορά αερίων, υγρών και άλλων ρευστών.
Ο σωλήνας ASTM A53 προορίζεται για μηχανικές εφαρμογές και εφαρμογές υπό πίεση και είναι επίσης αποδεκτός για συνήθεις χρήσεις σε γραμμές ατμού, νερού, αερίου και αέρα.
Μεγέθη:
½" – 12" ορισμένοι περιορισμοί εξαρτώνται από τον βαθμό. Τα μεγέθη έως 26" OD είναι διαθέσιμα σε περιορισμένη βάση.
Τυπική προδιαγραφή για σωλήνες, χάλυβα, μαύρο και εν θερμώ-εμποτισμένο, ψευδάργυρο-, συγκολλημένο και χωρίς ραφή. Αυτή η προδιαγραφή καλύπτει άνευ ραφής και συγκολλημένο μαύρο και εν θερμώ{3}}γαλβανισμένο χαλύβδινο σωλήνα.
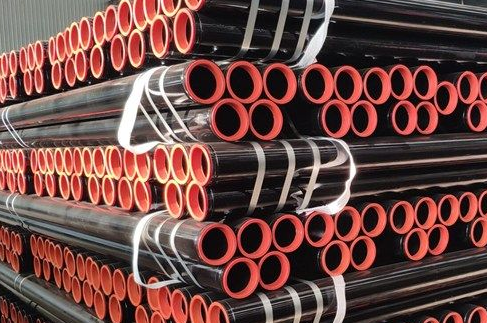
Τύποι σωλήνων ASTM A53:
Οι ακόλουθοι τύποι και ποιότητες σωλήνων A53 καλύπτονται σε αυτήν την προδιαγραφή:
Σωλήνας τύπου F – Κλίβανος-πισινός-συγκολλημένος, συνεχής συγκόλληση βαθμού Α
Σωλήνας τύπου Ε - Ηλεκτρικός-αντίστασης-συγκολλημένος, βαθμοί Α και Β, που ονομάζεται σωλήνας A53 ERW
Σωλήνας τύπου S - Χωρίς ραφή, βαθμού Α και Β, που ονομάζεται σωλήνας χωρίς ραφή A53
Απαιτήσεις προτύπων γαλβανισμού ASTM A53:
Πρότυπη προδιαγραφή ASTM A53, συμπεριλαμβανομένων των απαιτήσεων γαλβανισμένου εν θερμώ (με επίστρωση ψευδαργύρου) για σωλήνα ASTM A53 Β' κατηγορίας.
Επιπλέον, υπάρχουν σωλήνες εσωτερικού και εξωτερικού γαλβανισμού. Με τις διαδικασίες θερμής εμβάπτισης, το πάχος ψευδάργυρου οποιασδήποτε ποιότητας πρέπει να συμμορφώνεται με την προδιαγραφή Β6.
Το βάρος επίστρωσης ψευδαργύρου δεν πρέπει να είναι μικρότερο από 1,8 oz/ft2, 0,55 kg/m2 και το βάρος κάθε δείγματος δεν πρέπει να είναι μικρότερο από 1,6 oz/ft2 0.49 kg/m2, ενώ το βάρος του δείγματος στην εξωτερική και στην εσωτερική επιφάνεια δεν πρέπει να είναι μικρότερο από 1,3 oz/ft2 0.40 kg/m2.
Εφαρμογές ASTM A53:
1 Αρχιτεκτονική: μέγιστος αγωγός υπό περισσότερη εξόρυξη υπόγειων υδάτων όταν πύργοι, λέβητες, μεταφορά ζεστού νερού και ούτω καθεξής.
2 Μηχανική κατεργασία, σετ ρουλεμάν, μηχανήματα επεξεργασίας και άλλα εξαρτήματα.
3 Ηλεκτρική κατηγορία: διανομή αερίου, αγωγός ρευστού ισχύος νερού.
4 αιολικοί σταθμοί αντιστατικών σωλήνων.
ΜΗΧΑΝΙΚΕΣ ΙΔΙΟΤΗΤΕΣ – ΑΠΑΙΤΗΣΕΙΣ ΕΚΤΑΚΤΗΣΗΣ
| Άνευ ραφής και ERW | Βαθμός Α | Β τάξη |
| Αντοχή εφελκυσμού, min, psi | 48.000 (Μεγαλύτερο ή ίσο με 330 Mpa) | 60.000 (Μεγαλύτερο ή ίσο με 415 Mpa) |
| Ισχύς απόδοσης, min, psi | 30.000 (Μεγαλύτερο ή ίσο με 205 Mpa) | 35.000 (Μεγαλύτερο ή ίσο με 240 Mpa) |
| Επιμήκυνση (%) | Μεγαλύτερο ή ίσο με 35 | Μεγαλύτερο ή ίσο με 30 |
Βασική διαφορά:
Ο βαθμός Β έχει υψηλότερη αντοχή (αντοχή διαρροής μεγαλύτερη από ή ίση με 240 MPa) και είναι κατάλληλος για συστήματα σωληνώσεων υψηλότερης πίεσης.
Ο βαθμός Α έχει καλύτερη πλαστικότητα (επιμήκυνση μεγαλύτερη ή ίση με 35%) και είναι πιο κατάλληλος για ψυχρή κάμψη, περιέλιξη και άλλες διεργασίες διαμόρφωσης.
ΧΗΜΙΚΕΣ ΑΠΑΙΤΗΣΕΙΣ ΓΙΑ ASTM A53:
| Άνευ ραφής και ERW | C max % | Mn max % | P max % | S max % |
| Βαθμός Α | 0.25 | 0.95 | 0.05 | 0.045 |
| Β τάξη | 0.30 | 1.20 | 0.05 | 0.045 |
| Τύπος |
Ανθρακας μέγ. % |
Μαγγάνιο μέγ. % |
Υποφωσφορικός μέγ. % |
Θείο μέγ. % |
Χαλκός μέγ. % |
Νικέλιο μέγ. % |
Χρώμιο μέγ. % |
Μολυβδαίνιο μέγ. % |
||||||||
| Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | Βαθμός Α | Β τάξη | |
| Τύπος S (χωρίς ραφή) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Τύπος Ε (ηλεκτρική-συγκολλημένη αντίσταση) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Τύπος F (φούρνος-συγκολλημένος σωλήνας) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Σύγκριση τυπικών σεναρίων εφαρμογής:
A53 GR.A: Χρησιμοποιείται συνήθως σε κατασκευές, σε πεδία μεταφοράς υγρών χαμηλής-πίεσης ( Λιγότερο από ή ίσο με 5 MPa), όπως σωλήνες υδραυλικών εγκαταστάσεων, υποστήριξη δομών κτιρίου και συστήματα ατμού χαμηλής-πίεσης.
A53 GR.B: Χρησιμοποιείται συνήθως στο πετρέλαιο, τη χημική βιομηχανία, την κατασκευή μηχανημάτων, τη μεταφορά υγρών μέσης και υψηλής πίεσης (λιγότερο από ή ίσο με 15 MPa), όπως αγωγοί πετρελαίου και φυσικού αερίου, βοηθητικοί αγωγοί λέβητα υψηλής πίεσης και μηχανικά δομικά μέρη.
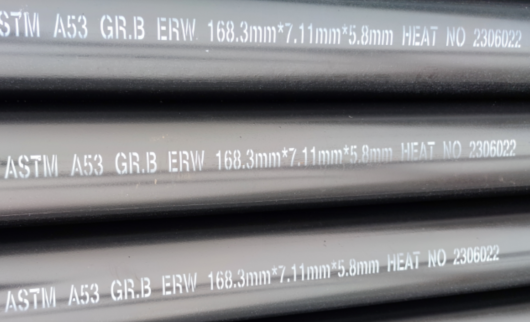
Βασική διαφορά:
Ο βαθμός Α είναι κατάλληλος για συστήματα χαμηλής πίεσης, μη-κρίσιμα, όπως υδραυλικές εγκαταστάσεις κτιρίων και σωληνώσεις κλιματισμού.
Ο βαθμός Β είναι κατάλληλος για βιομηχανικούς αγωγούς μέσης και υψηλής πίεσης, όπως οι βιομηχανίες πετρελαίου και χημικών.
Πώς να επιλέξετε τον σωστό βαθμό;
Απαιτήσεις υγρού χαμηλής-πίεσης, ψυχρής κάμψης/τυλίγματος → Βαθμός Α (οικονομική, καλή απόδοση διαμόρφωσης)
Μέσης- και υψηλής-ρευστού πίεσης, δομικό φορτίο-απαιτήσεις που φέρουν ρουλεμάν → Βαθμός Β (μεγαλύτερη αντοχή, καλή αντίσταση πίεσης)
Ο βαθμός Β του ASTM A53 είναι μια κοινή επιλογή για σωλήνες μέσης- και υψηλής-πίεσης, ενώ ο βαθμός Α είναι κατάλληλος για εφαρμογές χαμηλής-πίεσης, ψυχρής-κάμψης. Η επιλογή του σωστού βαθμού σύμφωνα με συγκεκριμένες συνθήκες εργασίας μπορεί να βελτιστοποιήσει το κόστος και την απόδοση.
Σύγκριση του σωλήνα A53 με άλλα πρότυπα:
ASTM A106: Σωλήνας χωρίς συγκόλληση υψηλής-θερμοκρασίας και υψηλής- πίεσης ( Κάτω από ή ίσος με 650 μοίρες ), που παράγεται μόνο με μεθόδους χωρίς ραφή, κατάλληλος για συστήματα αγωγών ατμού/πετρελαίου και αερίου.
API 5L: Αγωγοί πετρελαίου και φυσικού αερίου σε μεγάλες αποστάσεις, κατάλληλοι για πιο αυστηρές απαιτήσεις αντοχής στην πίεση και αντοχής στη διάβρωση.
Διαδικασία κατασκευής χαλυβδοσωλήνων ASTM A53:
Η διαδικασία παραγωγής του χαλυβδοσωλήνα ASTM A53 ποικίλλει ανάλογα με τον τύπο του (σωλήνας χωρίς ραφή ή συγκολλημένος σωλήνας) και τη συγκεκριμένη μέθοδο κατασκευής (όπως θερμή έλαση, ψυχρή έλξη, συγκόλληση με αντίσταση κ.λπ.).
1. Διαδικασία παραγωγής σωλήνων χάλυβα χωρίς ραφή
Ο χαλύβδινος σωλήνας χωρίς ραφή ASTM A53 χωρίζεται σε δύο διαδικασίες: θερμή έλαση και κρύο τράβηγμα. Η συγκεκριμένη διαδικασία έχει ως εξής:
(1) Διαδικασία παραγωγής σωλήνων χωρίς ραφή θερμής έλασης
Προετοιμασία ακατέργαστου σωλήνα: Επιλέξτε μπιγιέτα από ανθρακούχο χάλυβα που πληροί το πρότυπο (όπως χάλυβας 20# που αντιστοιχεί στην κατηγορία A53-B).
Θέρμανση: Θερμάνετε στους 1100 βαθμούς ~ 1250 μοίρες σε δακτυλιοειδή κλίβανο ή κλίβανο περπατήματος.
Τρύπημα: Χρησιμοποιήστε μια μηχανή διάτρησης σταυρωτού-κύλισης ή μια μηχανή διάτρησης υπό πίεση για να τρυπήσετε τη συμπαγή μπιγιέτα σε έναν κοίλο τραχύ σωλήνα.
Έλαση: Επεκτείνεται και παραμορφώνεται μέσω τριών-χιαστών-ελασμάτων ή συνεχούς έλασης.
Μέγεθος: Προσαρμόστε την εξωτερική διάμετρο και το πάχος του τοιχώματος σε τυπικό μέγεθος.
Ψύξη: Αερόψυξη ή ελεγχόμενη ψύξη.
Ίσιωμα: Εξαλείψτε την παραμόρφωση κάμψης.
Ανίχνευση: Δοκιμή πίεσης νερού, ανίχνευση ελαττωμάτων υπερήχων (UT) κ.λπ.
Αποθήκευση: Σήμανση, συσκευασία και αποθήκευση.
Χαρακτηριστικά:
Υψηλή απόδοση παραγωγής, κατάλληλο για σωλήνες με τοιχώματα μεγάλης-διαμέτρου πάχους-.
Η τραχύτητα της επιφάνειας είναι σχετικά υψηλή και η ομοιομορφία του πάχους του τοιχώματος είναι ελαφρώς κατώτερη από αυτή των σωλήνων ψυχρής έλξης-.
(2) Διαδικασία παραγωγής σωλήνων χωρίς ραφή-κρύου τραβήγματος
Θέρμανση και διάτρηση billet σωλήνων (ίδια με την εν θερμώ έλαση).
Κεφάλαιο: βολικό για σύσφιξη μηχανής ψυχρής σχεδίασης.
Ανόπτηση: εξαλείφει την εσωτερική πίεση και βελτιώνει την πλαστικότητα.
Αποξήρανση: αφαιρέστε τα άλατα οξειδίου.
Ψυχρό σχέδιο: σχέδιο πολλαπλών-περασμάτων στο μέγεθος στόχου (η εξωτερική διάμετρος μπορεί να είναι ακριβής έως ±0,1 mm).
Θερμική επεξεργασία: ομαλοποίηση ή σκλήρυνση για προσαρμογή της απόδοσης.
Επιθεώρηση και αποθήκευση (όμοια με τη θερμή έλαση).
Χαρακτηριστικά:
Υψηλή ακρίβεια διαστάσεων και καλό φινίρισμα επιφάνειας.
Κατάλληλο για σωλήνες λεπτού τοιχώματος-μικρής διαμέτρου{{1} (όπως σωλήνες για υδραυλικούς κυλίνδρους).
2. Διαδικασία παραγωγής συγκολλημένων χαλύβδινων σωλήνων
Οι συγκολλημένοι σωλήνες ASTM A53 περιλαμβάνουν κυρίως συγκόλληση με ηλεκτρική αντίσταση (ERW) και συγκόλληση με τόξο βυθισμένου (SAW/LSAW):
(1) Διαδικασία συγκόλλησης με ηλεκτρική αντίσταση υψηλής συχνότητας (ERW Pipe).
Προεπεξεργασία λωρίδων χάλυβα: ξετύλιγμα, ισοπέδωση και κοπή.
Διαμόρφωση: Η χαλύβδινη λωρίδα τυλίγεται σταδιακά σε σχήμα σωλήνα με πολλαπλά σετ κυλίνδρων και οι άκρες ευθυγραμμίζονται για συγκόλληση.
Συγκόλληση υψηλής συχνότητας (HFW): Οι άκρες θερμαίνονται με ρεύμα υψηλής συχνότητας και συμπιέζονται για να συγκολληθούν για να σχηματίσουν μια συνεχή συγκόλληση.
Θερμική επεξεργασία της συγκόλλησης: Θερμοκρασία τουλάχιστον 540 μοιρών για την εξάλειψη του μαρτενσίτη.
Διαστάσεις και ίσιωμα: Εξασφαλίστε ακρίβεια διαστάσεων.
Επιθεώρηση: Δοκιμή δινορρευμάτων (ET), δοκιμή πίεσης νερού κ.λπ.
Χαρακτηριστικά:
Υψηλή απόδοση παραγωγής και χαμηλό κόστος.
Κατάλληλο για σωλήνες μικρής και μεσαίας διαμέτρου (όπως γαλβανισμένοι σωλήνες κατασκευής).
(2) Διαδικασία συγκόλλησης με υποβρύχιο τόξο (SAW/LSAW Pipe).
Φρέζα από χαλύβδινη πλάκα: Τρίψιμο διπλής-όψης της ακμής της χαλύβδινης πλάκας για να διασφαλιστεί το σχήμα της αυλάκωσης και η ακρίβεια των διαστάσεων.
Προ-κάμψη: Το χείλος της χαλύβδινης πλάκας διαμορφώνεται στην απαιτούμενη καμπυλότητα από μια μηχανή προ-κάμψης για να διευκολυνθεί η επακόλουθη διαμόρφωση.
Σχηματισμός JCOE: Πιέζεται σταδιακά σε σχήμα "J-C-O" και στη συνέχεια κλείνεται σε ένα κενό σωλήνα.
Προ{0}}συγκόλληση: Η συγκόλληση με θωράκιση αερίου (MAG) χρησιμοποιείται για την προσωρινή στερέωση της άρθρωσης.
Εσωτερική και εξωτερική συγκόλληση με υποβρύχιο τόξο: Χρησιμοποιήστε μια μηχανή συγκόλλησης με βυθισμένο τόξο πολλαπλών-συρμάτων για να συγκολλήσετε τη συγκόλληση και στις δύο πλευρές για να εξασφαλίσετε υψηλή αντοχή.
Επέκταση διαμέτρου: Βελτιώστε την κατανομή των τάσεων.
Ανίχνευση: Ακτίνες Χ (RT), υπέρηχοι (UT)
Χαρακτηριστικά:
Ισχύει για σωλήνες με μεγάλο πάχος-διαμέτρου-τοίχων (όπως αγωγούς πετρελαίου και φυσικού αερίου).
Η αντοχή της συγκόλλησης είναι υψηλή, αλλά το κόστος είναι υψηλό.
Συγκολλημένος σωλήνας ERW (μικρής διαμέτρου): συγκόλληση υψηλής-αντοχής συχνότητας, κατάλληλος για κατασκευές και μηχανικές κατασκευές.
Συγκολλημένος σωλήνας SAW/LSAW (μεγάλη διάμετρος): συγκόλληση με υποβρύχιο τόξο, κατάλληλος για μεταφορά πετρελαίου και αερίου, αγωγοί υψηλής-πίεσης.
Έλεγχος ποιότητας χαλύβδινων σωλήνων ASTM A53:
Μη-μη καταστροφική δοκιμή (NDT):
Ανίχνευση ελαττωμάτων με υπερήχους (UT): Ανίχνευση εσωτερικών ελαττωμάτων συγκολλήσεων και μητρικών υλικών.
Ανίχνευση ακτίνων Χ-(RT): Ελέγξτε για ελαττώματα όπως πόρους και έλλειψη σύντηξης στο εσωτερικό της συγκόλλησης.
Δοκιμή μαγνητικών σωματιδίων (MT): Χρησιμοποιείται για την ανίχνευση ρωγμών στο τέλος του σωλήνα.
Υδροστατική δοκιμή: Ελέγξτε τη φέρουσα ικανότητα πίεσης κάθε χαλύβδινου σωλήνα για να διασφαλίσετε ότι δεν υπάρχει διαρροή
Ο αυστηρός ποιοτικός έλεγχος (όπως ανίχνευση ελαττωμάτων, υδροστατική δοκιμή) και η επιφανειακή επεξεργασία (γαλβανισμός, επίστρωση) διασφαλίζουν ότι πληροί το πρότυπο ASTM A53 και ανταποκρίνεται στις ανάγκες διαφορετικών βιομηχανιών.
Απαιτήσεις κάμψης:
Για τον σωλήνα NPS 2 (DN50) και κάτω, ένα επαρκές μήκος σωλήνα πρέπει να μπορεί να κάμπτεται κρύο κατά 90 μοίρες γύρω από έναν κυλινδρικό άξονα, η διάμετρος του οποίου είναι δωδεκαπλάσια της εξωτερικής διαμέτρου του σωλήνα, χωρίς ρωγμές ανάπτυξης σε οποιοδήποτε τμήμα και χωρίς άνοιγμα της συγκόλλησης.
Όταν παραγγελθεί για στενή περιέλιξη, ο σωλήνας θα πρέπει να κάμπτεται κρύος κατά 180 μοίρες γύρω από έναν κυλινδρικό άξονα, η διάμετρος του οποίου είναι οκτώ φορές η εξωτερική διάμετρος του σωλήνα, χωρίς αστοχία.
Ο διπλός εξαιρετικά ισχυρός σωλήνας πάνω από το NPS 1 1/4(DN 32) δεν χρειάζεται να υποβληθεί στη δοκιμή κάμψης.
Δοκιμή ισοπέδωσης:
Η δοκιμή ισοπέδωσης θα γίνει σε σωλήνα πάνω από NPS 2 (DN 50) με όλο το πάχος εξαιρετικά ισχυρό και ελαφρύτερο.
Για σωλήνα χωρίς συγκόλληση, ένα δείγμα δοκιμής μήκους τουλάχιστον 2 1/2 ίντσες (60 mm) θα ισοπεδωθεί εν ψυχρώ μεταξύ των παράλληλων πλακών σε δύο βήματα. Κατά τη διάρκεια του πρώτου βήματος, που είναι μια δοκιμή ολκιμότητας, δεν υπάρχουν ρωγμές ή σπασίματα στις εσωτερικές, εξωτερικές ή ακραίες επιφάνειες. Κατά τη διάρκεια του δεύτερου σταδίου, που είναι ο έλεγχος της ακεραιότητας, η ισοπέδωση θα συνεχιστεί μέχρι να σπάσει το δείγμα δοκιμής ή να συναντηθούν οι απέναντι πλευρές του σωλήνα. Η απόρριψη της απόρριψης αποδεικνύεται από ελασματοποιημένο ή μη υγιές υλικό που αποκαλύπτεται κατά τη διάρκεια ολόκληρης της δοκιμής ισοπέδωσης.
Για συγκολλημένο σωλήνα ηλεκτρικής αντίστασης, ένα δείγμα δοκιμής τουλάχιστον 4 ιντσών. (100 mm) σε μήκος θα ισοπεδωθεί εν ψυχρώ μεταξύ παράλληλων πλακών σε τρία βήματα, με τη συγκόλληση να βρίσκεται είτε 0 μοίρες είτε 90 μοίρες από τη γραμμή κατεύθυνσης της δύναμης. Κατά τη διάρκεια του πρώτου βήματος, που είναι μια δοκιμή ολκιμότητας της συγκόλλησης, δεν θα συμβούν ρωγμές ή σπασίματα στις εσωτερικές ή εξωτερικές επιφάνειες της συγκόλλησης έως ότου η απόσταση μεταξύ των πλακών είναι μικρότερη από τα δύο τρίτα της καθορισμένης διαμέτρου του σωλήνα. Ως δεύτερο βήμα, η ισοπέδωση θα συνεχιστεί ως δοκιμή για ολκιμότητα μακριά από τη συγκόλληση. Κατά τη διάρκεια του δεύτερου βήματος, δεν υπάρχουν ρωγμές ή σπασίματα στις εσωτερικές ή εξωτερικές επιφάνειες μακριά από τη συγκόλληση. Κατά τη διάρκεια του τρίτου σταδίου, που είναι ο έλεγχος της ακεραιότητας, η ισοπέδωση θα συνεχιστεί μέχρι να σπάσει το δείγμα δοκιμής ή να συναντηθούν τα απέναντι τοιχώματα του σωλήνα. Η απόρριψη αποτελεί αιτία απόρριψης στοιχείων για ελασματοποιημένο ή ακατέργαστο υλικό ή ατελής συγκόλληση που αποκαλύπτεται από τη δοκιμή ισοπέδωσης.


